Sonstiges
Suche
  • Helium-Massenspektrometrie zur Lecksuche in Aluminium-Druckgussgehäusen für die Automobilindustrie: Die Herausforderung der Erkennung von Mikrolecks meistern
    Helium-Massenspektrometrie zur Lecksuche in Aluminium-Druckgussgehäusen für die Automobilindustrie: Die Herausforderung der Erkennung von Mikrolecks meistern Oct 08, 2026
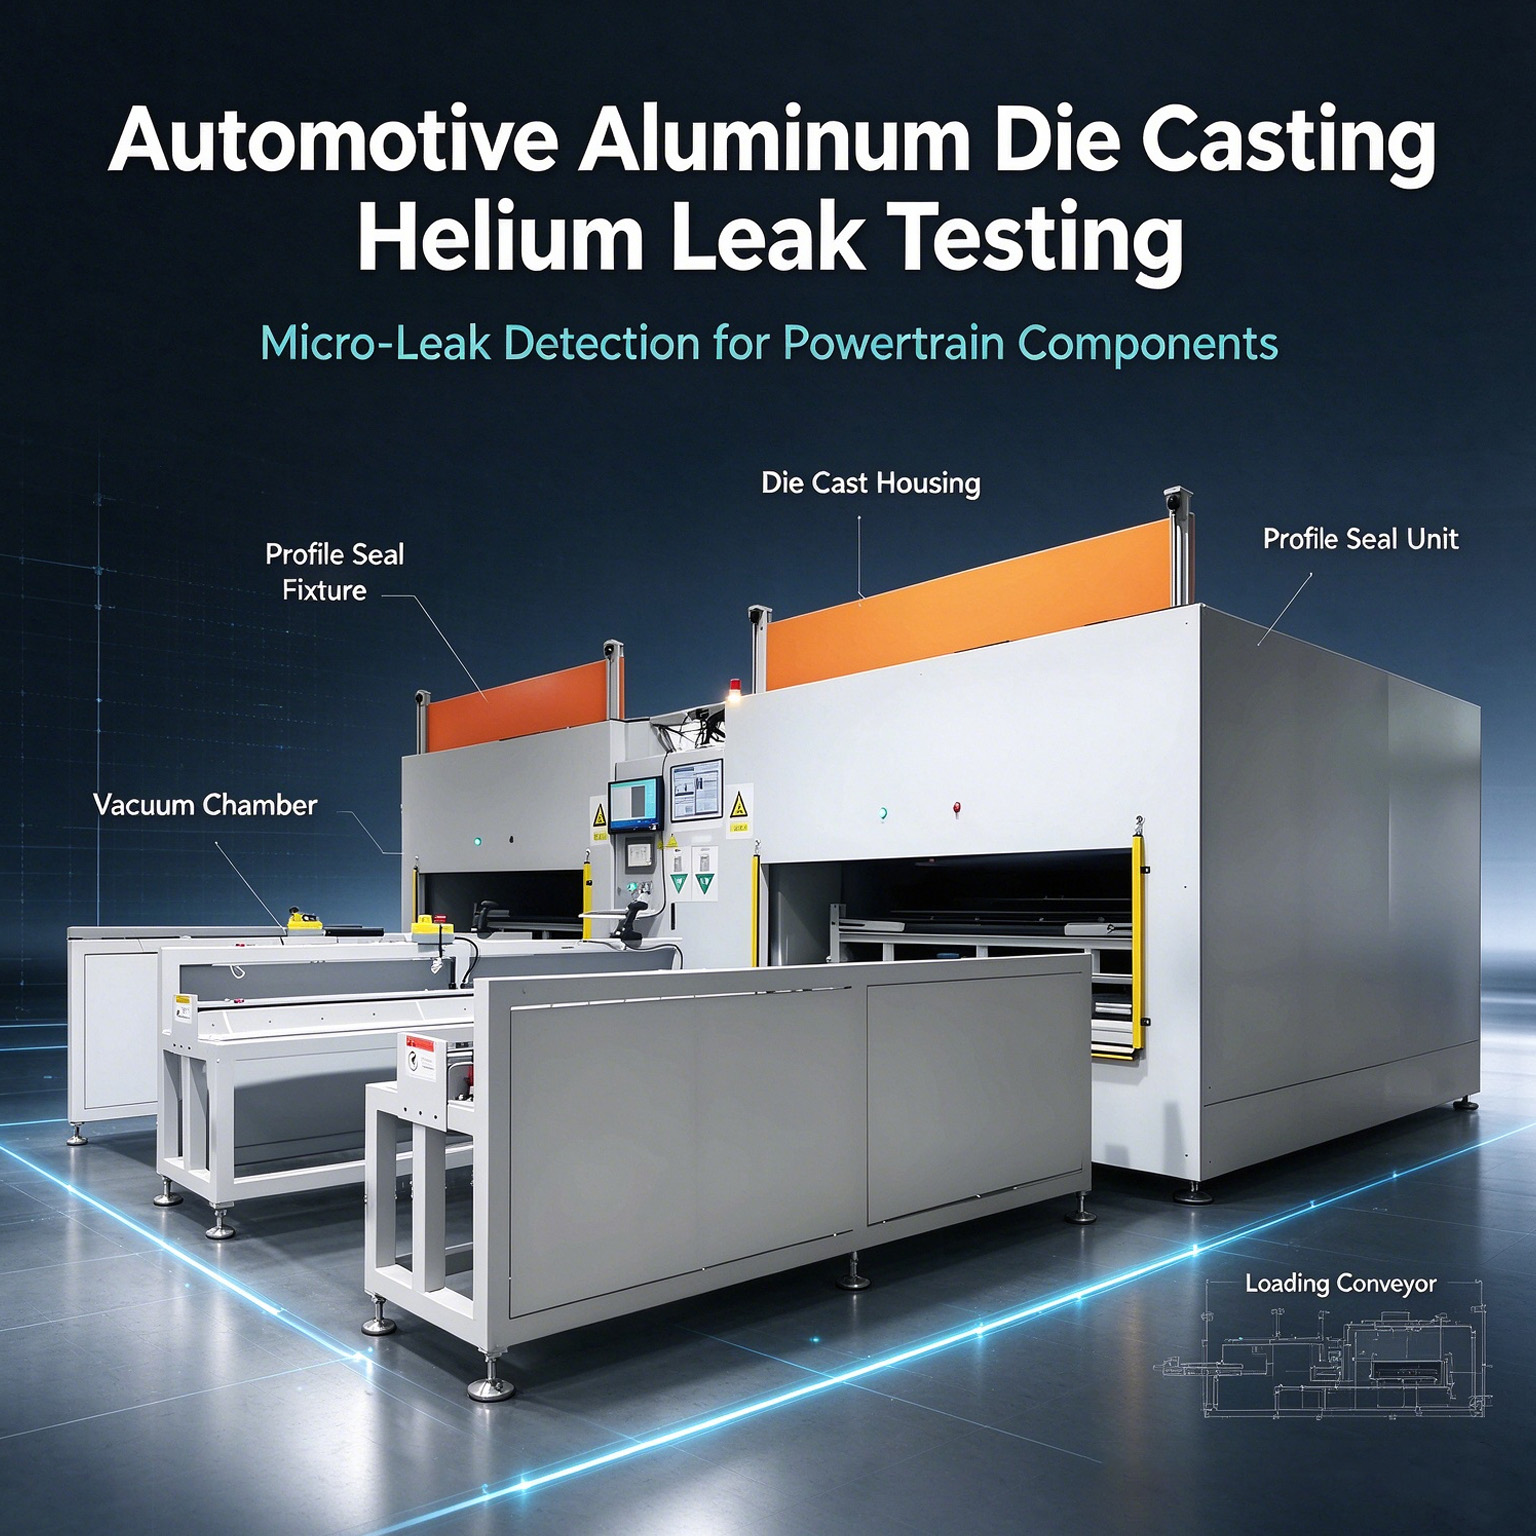
    Automobil-Druckgussteile aus Aluminium – wie Motorblöcke, Getriebegehäuse und Elektromotorgehäuse – zählen zu den anspruchsvollsten Bauteilen bei der Dichtigkeitsprüfung. Mikroperforationen, Poren und Unebenheiten in Schweißnähten – verfahrensbedingt – führen häufig zu Mikroleckagen im Mikrometerbereich. Herkömmliche Druckabfallverfahren bieten nicht die erforderliche Präzision, um diese zu erkennen. Dies führt dazu, dass Leckagen übersehen werden und es in der Folge zu Ausfällen nach dem Verkauf aufgrund von Öl- oder Kühlmittelverlust kommt.Dank ihrer extrem hohen Empfindlichkeit hat sich die Helium-Massenspektrometrie zur Lecksuche als Kerntechnologie für die Endkontrolle von Automobil-Druckgussteilen etabliert. Basierend auf den praktischen Erfahrungen von HCTE mit inländischen Projekten zur Lecksuche an Aluminiumgehäusen der Automobilindustrie erläutert dieser Artikel die wichtigsten technischen Aspekte und Optimierungsmethoden für die Heliumprüfung dieser Bauteile.Drei zentrale Schwachstellen der Branche bei der Leckageerkennung von Aluminium-DruckgussgehäusenKomplexe Formen und vielfältige Schnittstellen: Die Gehäuse weisen komplexe Strukturen mit zahlreichen Dichtungspunkten auf – wie z. B. Befestigungslöcher, Prozesslöcher und Ölkanäle – was es schwierig macht, mit universellen Werkzeugen eine Abdichtung zu erreichen.Heliumadsorption an den Innenwänden: Die poröse, lockere Struktur der Innenwände des Druckgussteils adsorbiert Helium während der Prüfung und gibt es anschließend langsam wieder ab, was möglicherweise zu falsch positiven Messwerten für das nächste Werkstück führt.Die Balance zwischen schnellen Produktionszyklen und hoher Präzision: Automobilproduktionslinien arbeiten mit hohen Geschwindigkeiten, während Heliumtests – obwohl hochpräzise – typischerweise langsamer sind; es muss ein Gleichgewicht zwischen beiden gefunden werden.Die systematische Lösung von HCTE: Ein von HCTE für einen inländischen Automobilzulieferer entwickeltes Helium-Lecksuchsystem mit mehreren spezialisierten Optimierungen, die auf die Eigenschaften von Druckgussteilen zugeschnitten sind:Modulare Systemarchitektur mit importierten Kernkomponenten: Das System ist in unabhängige Funktionsmodule unterteilt – wie Vakuumpumpen, Lecksucheinheiten und Werkzeugsteuerungseinheiten – was Wartung und Skalierbarkeit erleichtert. Die Kernkomponenten basieren auf branchenerprobten Konfigurationen; hochpräzise Vakuummeter und Lecksuchgeräte in Industriequalität gewährleisten Detektionsgenauigkeit und Langzeitstabilität auf Hardwareebene.Konturfolgendes Dichtungswerkzeug mit schnellem Umrüstmechanismus: Um den komplexen, mehrkanaligen und unregelmäßigen Geometrien der Gussteile gerecht zu werden, verwendet das System kundenspezifische, konturfolgende Dichtungsköpfe und flexible Spannmechanismen. Dies gewährleistet eine zuverlässige Abdichtung ohne Beschädigung der bearbeiteten Werkstückoberflächen. Es unterstützt die Fertigung von Mischmodellen mit einer Umrüstzeit von ≤ 10 Minuten und erfüllt somit die Prüfanforderungen für die vielfältigen Gehäuseprodukte des Kunden.Helium-Desorptionskompensation zur Reduzierung von Fehlalarmen: Um die Heliumadsorption an den Innenwänden der Gussteile zu beheben, wurde die Testsequenz optimiert. Dies umfasst die Verlängerung der Stickstoffspülung nach dem Test und die Implementierung einer stufenweisen Heliumentfernung, um adsorbiertes Helium vollständig zu entfernen. Nach diesen Optimierungen sank die Fehlausschussrate der Produktionslinie von 8 % auf 0,7 %, wodurch unnötige Nacharbeiten deutlich reduziert wurden.Optionales Positionierungsmodul für Lecksuchsonde: Bei fehlerhaften Teilen kann ein tragbares Lecksuchsondensystem eingesetzt werden, um Leckstellen schnell und präzise zu lokalisieren. Diese Daten werden direkt in den Druckgussprozess zurückgeführt, um Parameter zu optimieren und so ein geschlossenes Qualitätskontrollsystem zu etablieren.Projektergebnisse:Das System erkennt zuverlässig Mikroleckagen im Bereich von 1×10⁻⁸ Pa·m³/s und erfüllt damit die Dichtungsanforderungen für Antriebskomponenten in Kraftfahrzeugen. Seit seiner Inbetriebnahme weist das Gerät eine Betriebsstabilität von über 99,5 % auf und hat dem Kunden geholfen, Reklamationen aufgrund von Gehäuseleckagen um mehr als 90 % zu reduzieren.Tipp: Bei der Helium-Dichtheitsprüfung von Druckgussteilen sind die Werkzeuge und die Helium-Entlüftungsroutinen ebenso wichtig wie das Prüfgerät selbst. Geräte, die ausschließlich aufgrund ihrer Präzision ausgewählt werden – und dabei die Prozesskompatibilität außer Acht lassen – weisen nach der Inbetriebnahme häufig anhaltend hohe Fehlausschussraten auf.
  • Helium-Leckprüfung von großformatigen Wärmetauschern für die Klimatechnik: Konstruktionsgrundlagen für große Vakuumkammerlösungen (mit HCTE-Kammer der 2-m-Klasse)
    Helium-Leckprüfung von großformatigen Wärmetauschern für die Klimatechnik: Konstruktionsgrundlagen für große Vakuumkammerlösungen (mit HCTE-Kammer der 2-m-Klasse) Oct 07, 2026
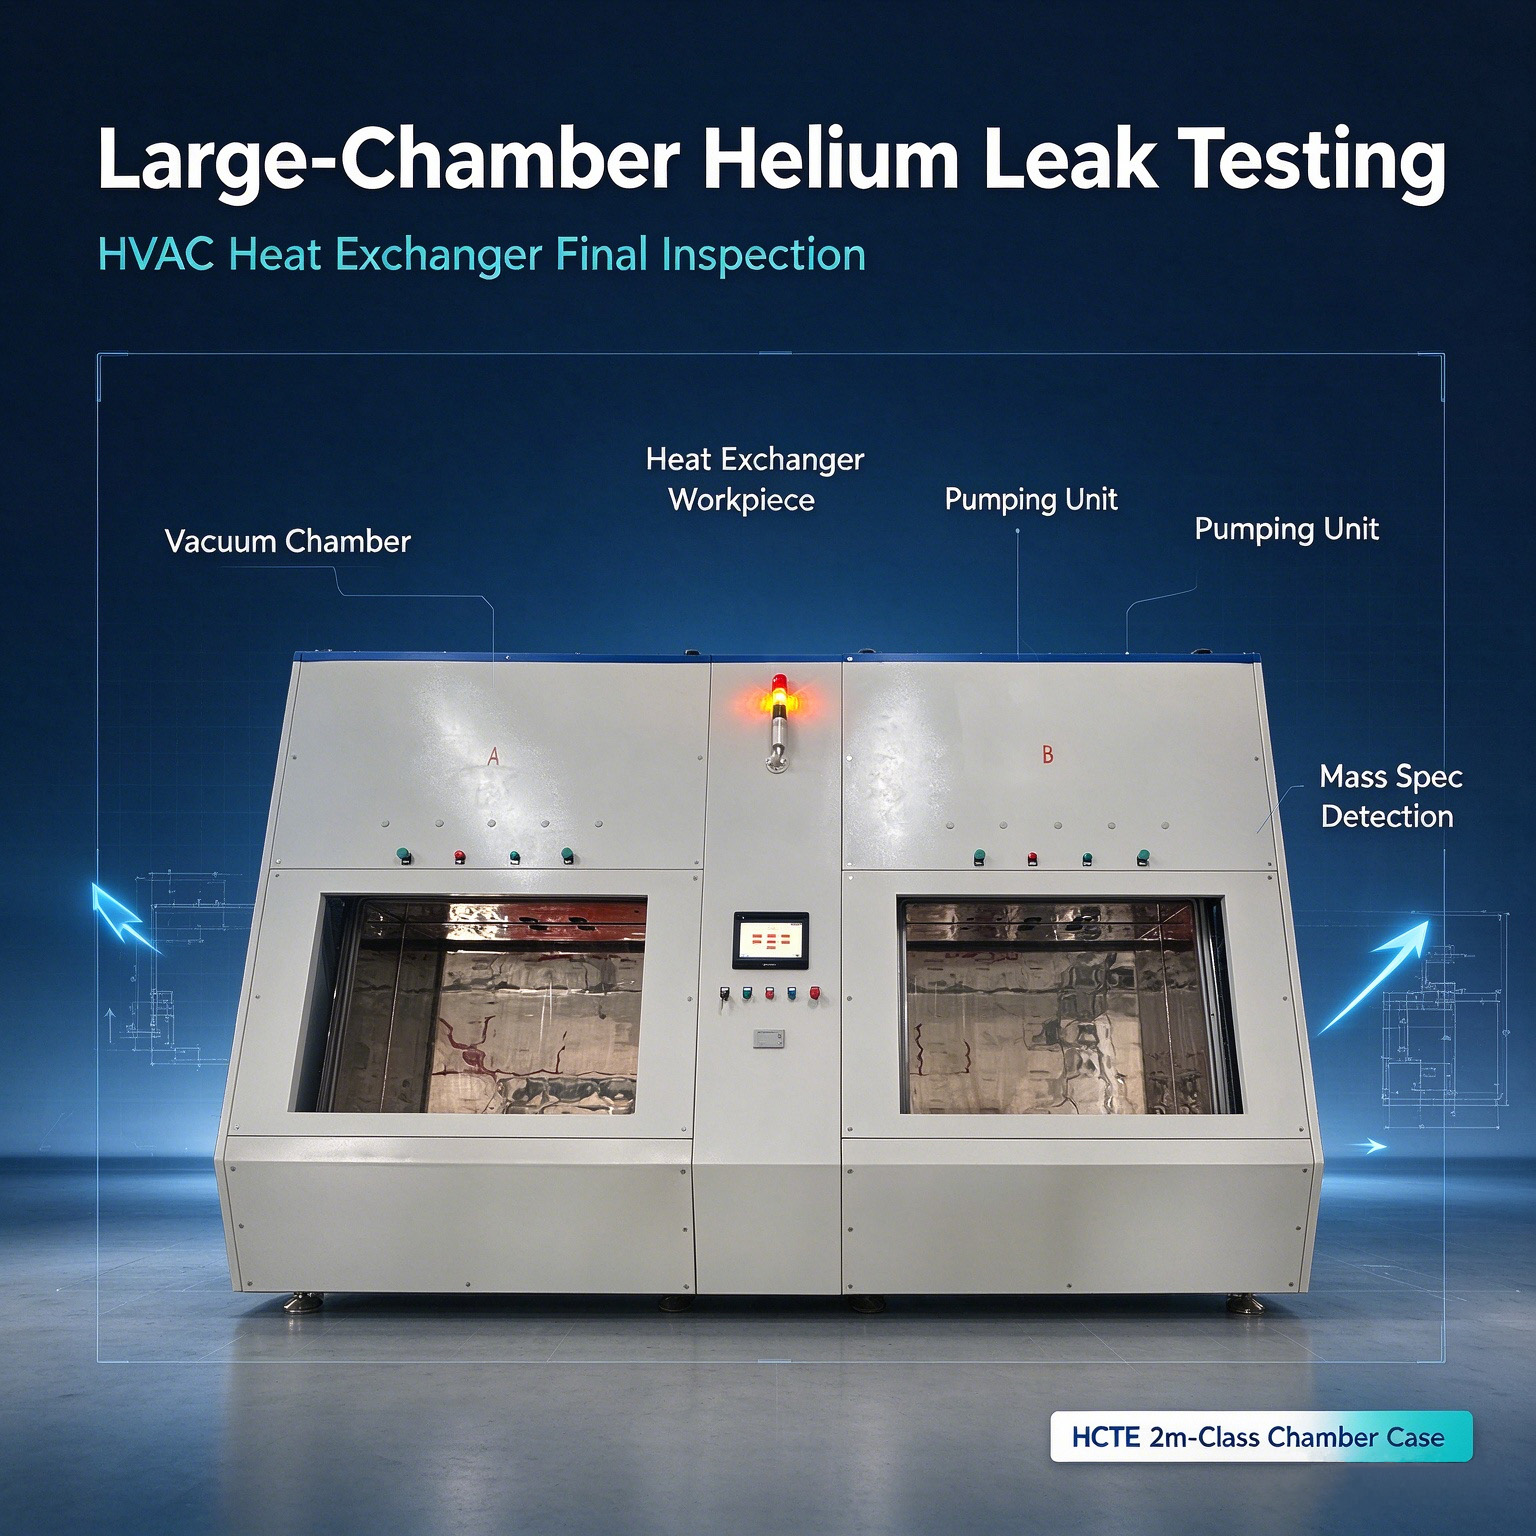
    In der HLK-Branche stellt die Dichtheitsprüfung großer Wärmetauscher, Verdampfer und Kondensatoren seit Langem eine Herausforderung in der Produktion dar. Große Werkstücke mit Dutzenden Metern Schweißnähten und verteilten Leckstellen machen herkömmliche Lecksuchverfahren langsam, bedienerabhängig und fehleranfällig, während die Wasserimmersion lediglich qualitative Ergebnisse liefert. In den letzten Jahren hat sich die Vakuum-Helium-Dichtheitsprüfung in Großkammern als Standardverfahren für die Endkontrolle großer Kälteanlagenkomponenten etabliert.Ausgehend von dem kürzlich von HCTE ausgelieferten Helium-Lecktestsystem für Vakuumkammern der 2-Meter-Klasse erläutert dieser Artikel die wichtigsten technischen Aspekte und die Konstruktionslogik des Helium-Lecktests an großen Werkstücken.4 zentrale technische Herausforderungen bei Heliumtests in großen KammernEngpass bei der PumpeneffizienzEin größeres Kammervolumen bedeutet eine längere Zeit bis zum Erreichen des Zielvakuums, was den Durchsatz der Linie direkt verringert.Hohe Helium-BetriebskostenGroße Volumen erfordern mehr Helium; ohne Rückgewinnung sind die Heliumkosten pro Teil um ein Vielfaches höher als bei kleinen Werkstücken.Langsame Hintergrundbereinigung: Der Heliumrest in der Kammer ist nach der Prüfung hoch; unzureichende Spülung führt zu einem erhöhten Hintergrundsignal für den nächsten Prüfschritt, was zu falsch positiven Ergebnissen führt.WerkzeugabdichtungsschwierigkeitenWärmetauscher verfügen über mehrere Anschlüsse und eine unregelmäßige Geometrie; Standardarmaturen können keine zuverlässige Abdichtung an allen Schnittstellen gewährleisten.Gezielte Lösungen in HCTE GroßkammersystemenAufgrund der großen Abmessungen der Wärmetauscher für die Heizungs-, Lüftungs- und Klimatechnik (HLK) wählte HCTE im Projekt einen mehrstufigen Optimierungsansatz:Bühnen-VakuumpumpenarchitekturKombination aus Hauptvorvakuumpumpe und Haltepumpe, wodurch ein schnelles Abpumpen in der Grobphase und ein stabiles Vakuum in der Feinphase erreicht werden, wobei die Pumpgeschwindigkeit und das Endvakuum aufeinander abgestimmt werden, um die Zykluszeit deutlich zu reduzieren.Automatisches Heliumrückgewinnungs- und SpülsystemDie standardmäßige automatische Helium-Spülfunktion gewinnt nach der Prüfung aktiv Helium zurück und spült es anschließend mit Stickstoff. Dies reduziert den Heliumverbrauch und verhindert eine dauerhafte Einwirkung hoher Heliumkonzentrationen auf den Detektorfaden, wodurch die Lebensdauer des Geräts effektiv verlängert wird.Werkzeuge für kundenspezifische ProfileSpezielle Dichtungsverbinder und Positionierungsmechanismen für Wärmetauscher-Rohrböden und -Verteiler gewährleisten zuverlässige Abdichtung und schnellen Produktwechsel.Genauigkeitssicherung auf SystemebeneDie Gesamtnachweisgrenze erreicht 5×10⁻⁷ Pa·m³/s (entspricht einer Kältemittelleckrate von ca. 1 g/Jahr) und erfüllt damit vollständig die Dichtungsanforderungen für Exportkälteprodukte.ProjektumsetzungHCTE hat dieses große Helium-Testsystem für Wärmetauscher für einen führenden chinesischen Kältemittelhersteller kundenspezifisch angepasst. Mit einer Kammergröße von 2 m × 2,5 m × 1,3 mEs handelt sich um eines der größten Vakuumkammersysteme seiner Art in China. Das System zeichnet sich durch ein modulares Design mit unabhängigen Vakuum-, Detektions- und Steuereinheiten aus, was Wartung und Erweiterung vereinfacht. Es ist nun im Werk des Kunden stabil im Einsatz und ermöglicht einen kompletten Testzyklus von unter 8 Minuten pro Werkstück mit einer Wiederholgenauigkeit von ≤±5 %. Dadurch kann der Kunde die Anzahl der Leckagefehler ab Werk um 85 % reduzieren.Auswahltipp: Bei Kältekomponenten mit einer maximalen Ausdehnung von über 1 m sollten Sie Anbieter mit Erfahrung in der Sonderanfertigung großer Kammern bevorzugen. Wenn Standardkammern nicht passen, bieten maßgefertigte Kammern langfristig einen deutlich höheren Nutzen als unpassende Werkzeuge.
:
Engagiert für die Forschung und Entwicklung, Herstellung und den Vertrieb von Laborprüfgeräten und Produktionslinien-Prüfsystemen
Erhalten ein kostenloses Angebot

hinterlasse eine Nachricht

hinterlasse eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.
Heim

Produkte

whatsApp