Sonstiges
Blogs
  • Helium-Massenspektrometrie zur Lecksuche in Aluminium-Druckgussgehäusen für die Automobilindustrie: Die Herausforderung der Erkennung von Mikrolecks meistern
    Helium-Massenspektrometrie zur Lecksuche in Aluminium-Druckgussgehäusen für die Automobilindustrie: Die Herausforderung der Erkennung von Mikrolecks meistern Oct 08, 2026
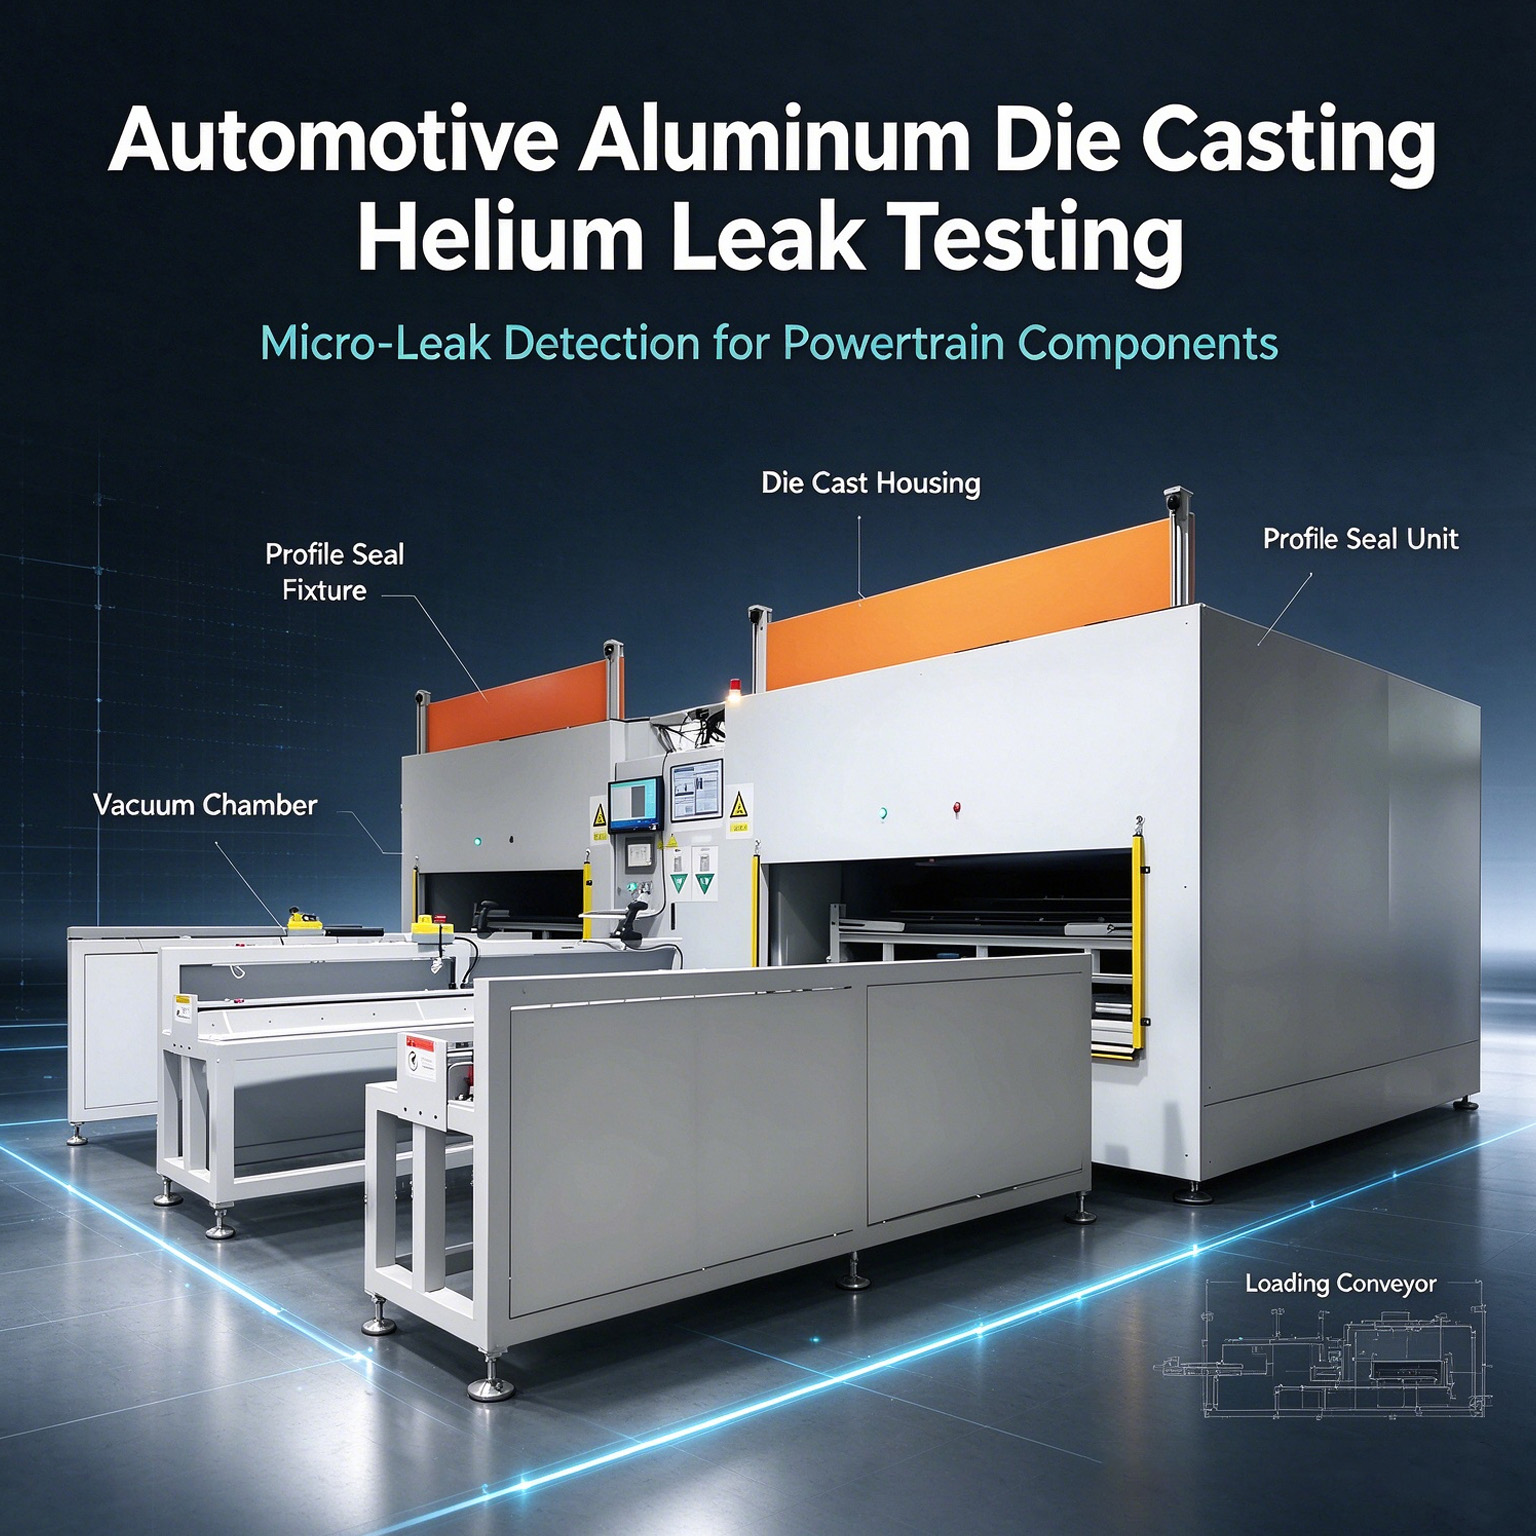
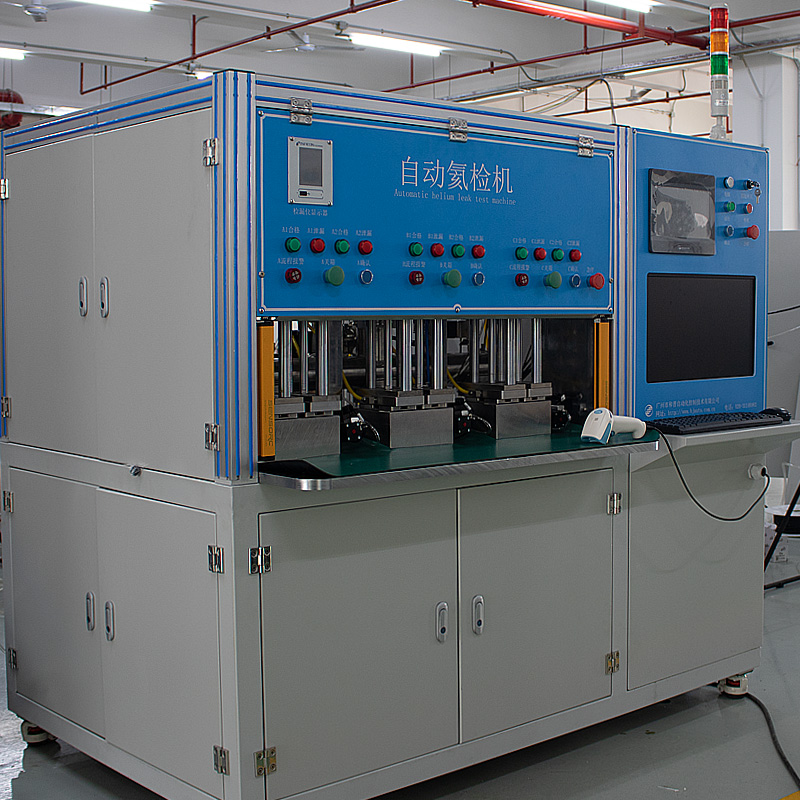
    Automobil-Druckgussteile aus Aluminium – wie Motorblöcke, Getriebegehäuse und Elektromotorgehäuse – zählen zu den anspruchsvollsten Bauteilen bei der Dichtigkeitsprüfung. Mikroperforationen, Poren und Unebenheiten in Schweißnähten – verfahrensbedingt – führen häufig zu Mikroleckagen im Mikrometerbereich. Herkömmliche Druckabfallverfahren bieten nicht die erforderliche Präzision, um diese zu erkennen. Dies führt dazu, dass Leckagen übersehen werden und es in der Folge zu Ausfällen nach dem Verkauf aufgrund von Öl- oder Kühlmittelverlust kommt.Dank ihrer extrem hohen Empfindlichkeit hat sich die Helium-Massenspektrometrie zur Lecksuche als Kerntechnologie für die Endkontrolle von Automobil-Druckgussteilen etabliert. Basierend auf den praktischen Erfahrungen von HCTE mit inländischen Projekten zur Lecksuche an Aluminiumgehäusen der Automobilindustrie erläutert dieser Artikel die wichtigsten technischen Aspekte und Optimierungsmethoden für die Heliumprüfung dieser Bauteile.Drei zentrale Schwachstellen der Branche bei der Leckageerkennung von Aluminium-DruckgussgehäusenKomplexe Formen und vielfältige Schnittstellen: Die Gehäuse weisen komplexe Strukturen mit zahlreichen Dichtungspunkten auf – wie z. B. Befestigungslöcher, Prozesslöcher und Ölkanäle – was es schwierig macht, mit universellen Werkzeugen eine Abdichtung zu erreichen.Heliumadsorption an den Innenwänden: Die poröse, lockere Struktur der Innenwände des Druckgussteils adsorbiert Helium während der Prüfung und gibt es anschließend langsam wieder ab, was möglicherweise zu falsch positiven Messwerten für das nächste Werkstück führt.Die Balance zwischen schnellen Produktionszyklen und hoher Präzision: Automobilproduktionslinien arbeiten mit hohen Geschwindigkeiten, während Heliumtests – obwohl hochpräzise – typischerweise langsamer sind; es muss ein Gleichgewicht zwischen beiden gefunden werden.Die systematische Lösung von HCTE: Ein von HCTE für einen inländischen Automobilzulieferer entwickeltes Helium-Lecksuchsystem mit mehreren spezialisierten Optimierungen, die auf die Eigenschaften von Druckgussteilen zugeschnitten sind:Modulare Systemarchitektur mit importierten Kernkomponenten: Das System ist in unabhängige Funktionsmodule unterteilt – wie Vakuumpumpen, Lecksucheinheiten und Werkzeugsteuerungseinheiten – was Wartung und Skalierbarkeit erleichtert. Die Kernkomponenten basieren auf branchenerprobten Konfigurationen; hochpräzise Vakuummeter und Lecksuchgeräte in Industriequalität gewährleisten Detektionsgenauigkeit und Langzeitstabilität auf Hardwareebene.Konturfolgendes Dichtungswerkzeug mit schnellem Umrüstmechanismus: Um den komplexen, mehrkanaligen und unregelmäßigen Geometrien der Gussteile gerecht zu werden, verwendet das System kundenspezifische, konturfolgende Dichtungsköpfe und flexible Spannmechanismen. Dies gewährleistet eine zuverlässige Abdichtung ohne Beschädigung der bearbeiteten Werkstückoberflächen. Es unterstützt die Fertigung von Mischmodellen mit einer Umrüstzeit von ≤ 10 Minuten und erfüllt somit die Prüfanforderungen für die vielfältigen Gehäuseprodukte des Kunden.Helium-Desorptionskompensation zur Reduzierung von Fehlalarmen: Um die Heliumadsorption an den Innenwänden der Gussteile zu beheben, wurde die Testsequenz optimiert. Dies umfasst die Verlängerung der Stickstoffspülung nach dem Test und die Implementierung einer stufenweisen Heliumentfernung, um adsorbiertes Helium vollständig zu entfernen. Nach diesen Optimierungen sank die Fehlausschussrate der Produktionslinie von 8 % auf 0,7 %, wodurch unnötige Nacharbeiten deutlich reduziert wurden.Optionales Positionierungsmodul für Lecksuchsonde: Bei fehlerhaften Teilen kann ein tragbares Lecksuchsondensystem eingesetzt werden, um Leckstellen schnell und präzise zu lokalisieren. Diese Daten werden direkt in den Druckgussprozess zurückgeführt, um Parameter zu optimieren und so ein geschlossenes Qualitätskontrollsystem zu etablieren.Projektergebnisse:Das System erkennt zuverlässig Mikroleckagen im Bereich von 1×10⁻⁸ Pa·m³/s und erfüllt damit die Dichtungsanforderungen für Antriebskomponenten in Kraftfahrzeugen. Seit seiner Inbetriebnahme weist das Gerät eine Betriebsstabilität von über 99,5 % auf und hat dem Kunden geholfen, Reklamationen aufgrund von Gehäuseleckagen um mehr als 90 % zu reduzieren.Tipp: Bei der Helium-Dichtheitsprüfung von Druckgussteilen sind die Werkzeuge und die Helium-Entlüftungsroutinen ebenso wichtig wie das Prüfgerät selbst. Geräte, die ausschließlich aufgrund ihrer Präzision ausgewählt werden – und dabei die Prozesskompatibilität außer Acht lassen – weisen nach der Inbetriebnahme häufig anhaltend hohe Fehlausschussraten auf.
  • Helium-Leckprüfung von großformatigen Wärmetauschern für die Klimatechnik: Konstruktionsgrundlagen für große Vakuumkammerlösungen (mit HCTE-Kammer der 2-m-Klasse)
    Helium-Leckprüfung von großformatigen Wärmetauschern für die Klimatechnik: Konstruktionsgrundlagen für große Vakuumkammerlösungen (mit HCTE-Kammer der 2-m-Klasse) Oct 07, 2026
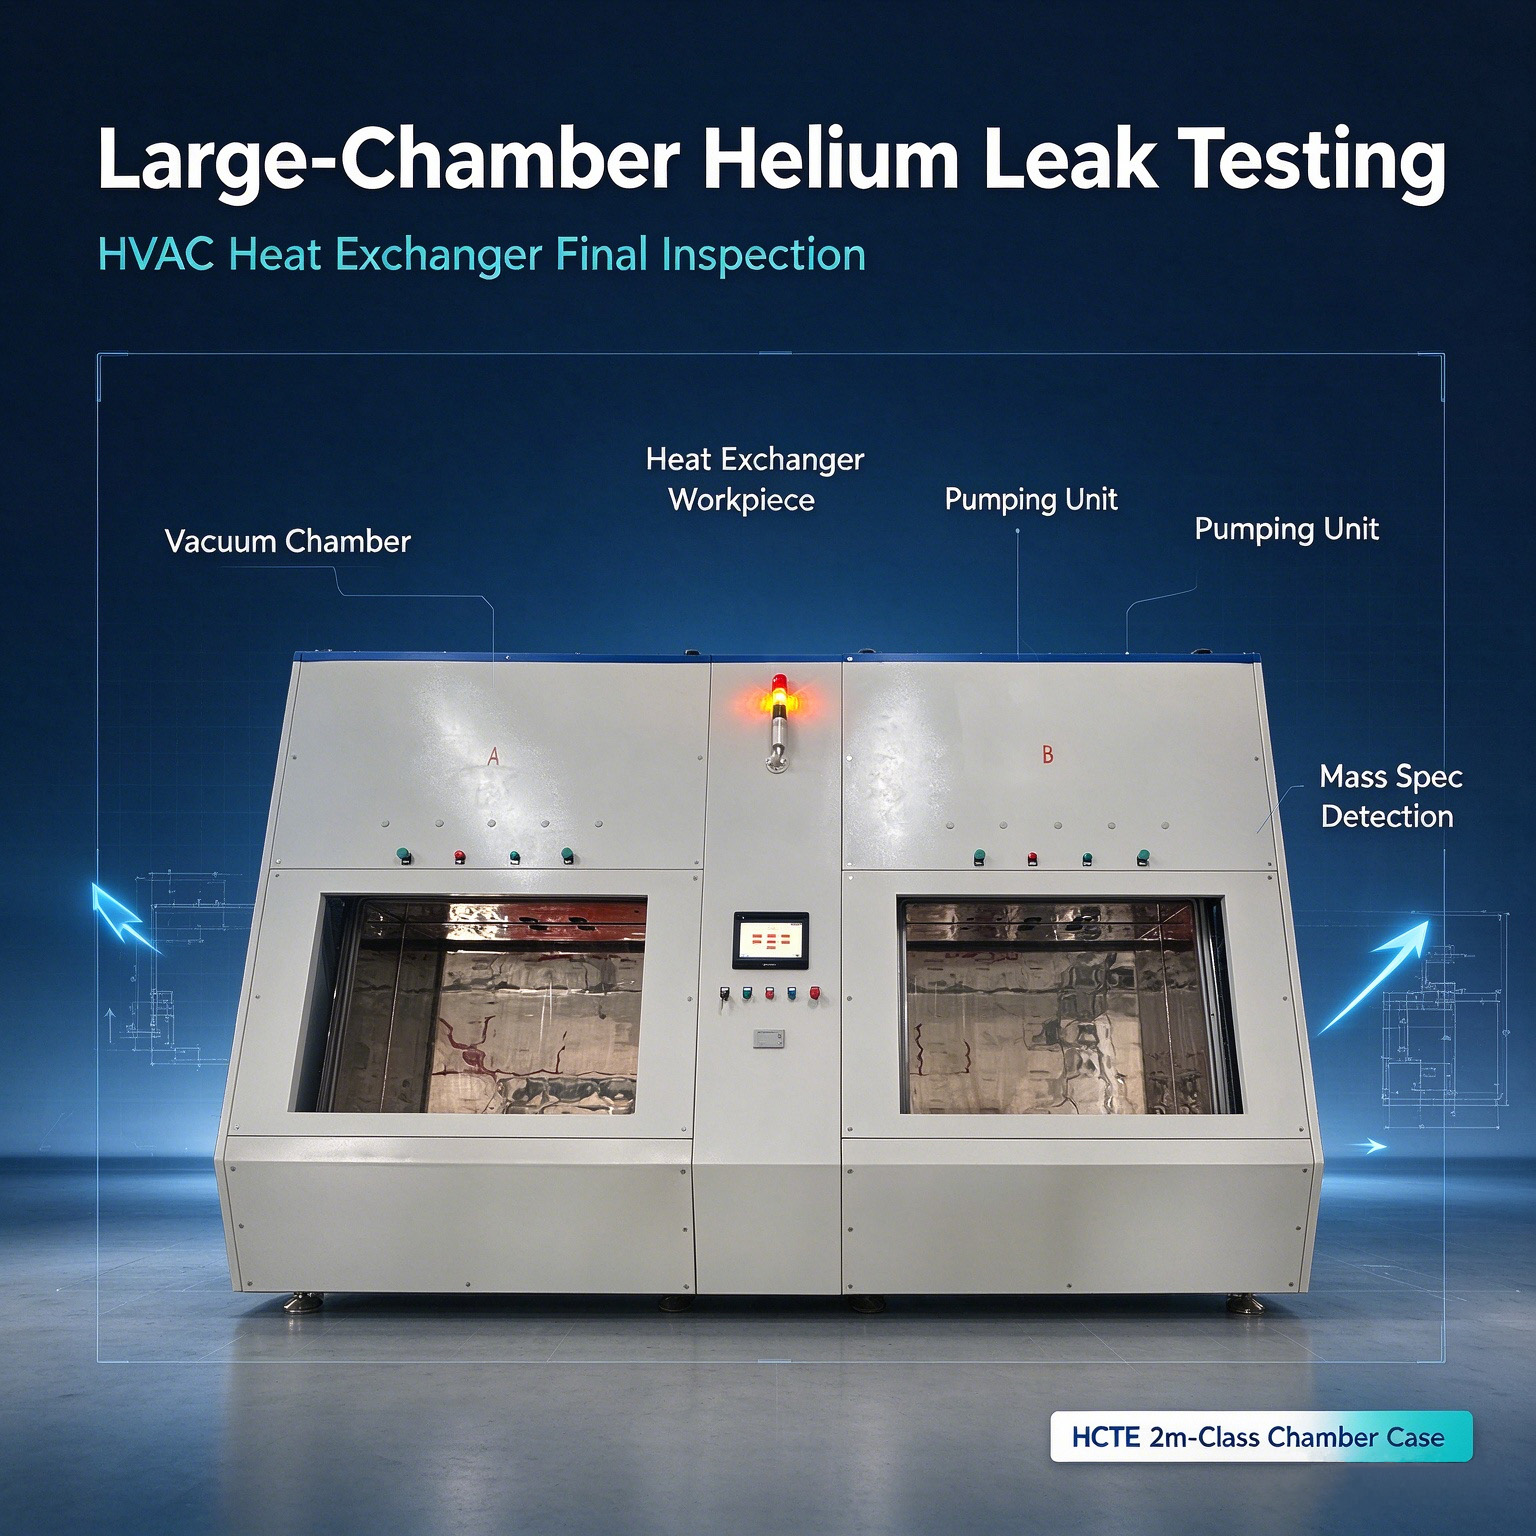
    In der HLK-Branche stellt die Dichtheitsprüfung großer Wärmetauscher, Verdampfer und Kondensatoren seit Langem eine Herausforderung in der Produktion dar. Große Werkstücke mit Dutzenden Metern Schweißnähten und verteilten Leckstellen machen herkömmliche Lecksuchverfahren langsam, bedienerabhängig und fehleranfällig, während die Wasserimmersion lediglich qualitative Ergebnisse liefert. In den letzten Jahren hat sich die Vakuum-Helium-Dichtheitsprüfung in Großkammern als Standardverfahren für die Endkontrolle großer Kälteanlagenkomponenten etabliert.Ausgehend von dem kürzlich von HCTE ausgelieferten Helium-Lecktestsystem für Vakuumkammern der 2-Meter-Klasse erläutert dieser Artikel die wichtigsten technischen Aspekte und die Konstruktionslogik des Helium-Lecktests an großen Werkstücken.4 zentrale technische Herausforderungen bei Heliumtests in großen KammernEngpass bei der PumpeneffizienzEin größeres Kammervolumen bedeutet eine längere Zeit bis zum Erreichen des Zielvakuums, was den Durchsatz der Linie direkt verringert.Hohe Helium-BetriebskostenGroße Volumen erfordern mehr Helium; ohne Rückgewinnung sind die Heliumkosten pro Teil um ein Vielfaches höher als bei kleinen Werkstücken.Langsame Hintergrundbereinigung: Der Heliumrest in der Kammer ist nach der Prüfung hoch; unzureichende Spülung führt zu einem erhöhten Hintergrundsignal für den nächsten Prüfschritt, was zu falsch positiven Ergebnissen führt.WerkzeugabdichtungsschwierigkeitenWärmetauscher verfügen über mehrere Anschlüsse und eine unregelmäßige Geometrie; Standardarmaturen können keine zuverlässige Abdichtung an allen Schnittstellen gewährleisten.Gezielte Lösungen in HCTE GroßkammersystemenAufgrund der großen Abmessungen der Wärmetauscher für die Heizungs-, Lüftungs- und Klimatechnik (HLK) wählte HCTE im Projekt einen mehrstufigen Optimierungsansatz:Bühnen-VakuumpumpenarchitekturKombination aus Hauptvorvakuumpumpe und Haltepumpe, wodurch ein schnelles Abpumpen in der Grobphase und ein stabiles Vakuum in der Feinphase erreicht werden, wobei die Pumpgeschwindigkeit und das Endvakuum aufeinander abgestimmt werden, um die Zykluszeit deutlich zu reduzieren.Automatisches Heliumrückgewinnungs- und SpülsystemDie standardmäßige automatische Helium-Spülfunktion gewinnt nach der Prüfung aktiv Helium zurück und spült es anschließend mit Stickstoff. Dies reduziert den Heliumverbrauch und verhindert eine dauerhafte Einwirkung hoher Heliumkonzentrationen auf den Detektorfaden, wodurch die Lebensdauer des Geräts effektiv verlängert wird.Werkzeuge für kundenspezifische ProfileSpezielle Dichtungsverbinder und Positionierungsmechanismen für Wärmetauscher-Rohrböden und -Verteiler gewährleisten zuverlässige Abdichtung und schnellen Produktwechsel.Genauigkeitssicherung auf SystemebeneDie Gesamtnachweisgrenze erreicht 5×10⁻⁷ Pa·m³/s (entspricht einer Kältemittelleckrate von ca. 1 g/Jahr) und erfüllt damit vollständig die Dichtungsanforderungen für Exportkälteprodukte.ProjektumsetzungHCTE hat dieses große Helium-Testsystem für Wärmetauscher für einen führenden chinesischen Kältemittelhersteller kundenspezifisch angepasst. Mit einer Kammergröße von 2 m × 2,5 m × 1,3 mEs handelt sich um eines der größten Vakuumkammersysteme seiner Art in China. Das System zeichnet sich durch ein modulares Design mit unabhängigen Vakuum-, Detektions- und Steuereinheiten aus, was Wartung und Erweiterung vereinfacht. Es ist nun im Werk des Kunden stabil im Einsatz und ermöglicht einen kompletten Testzyklus von unter 8 Minuten pro Werkstück mit einer Wiederholgenauigkeit von ≤±5 %. Dadurch kann der Kunde die Anzahl der Leckagefehler ab Werk um 85 % reduzieren.Auswahltipp: Bei Kältekomponenten mit einer maximalen Ausdehnung von über 1 m sollten Sie Anbieter mit Erfahrung in der Sonderanfertigung großer Kammern bevorzugen. Wenn Standardkammern nicht passen, bieten maßgefertigte Kammern langfristig einen deutlich höheren Nutzen als unpassende Werkzeuge.
  • 12-Stationen-Hochspannungsrelais-Gasfüll-, Entlüftungs- und Rohrschneidanlage | Automatisierte Relaisverkapselungslösung
    12-Stationen-Hochspannungsrelais-Gasfüll-, Entlüftungs- und Rohrschneidanlage | Automatisierte Relaisverkapselungslösung Aug 06, 2026
    Einleitung: Warum die Relaisgaskapselung und das Rohrschneiden wichtig sindHochspannungs-Gleichstromrelais sind unverzichtbare Kernkomponenten, die in Elektrofahrzeugen, Batteriespeichersystemen, Solaranlagen und industriellen Hochspannungsschaltschränken weit verbreitet sind. Vakuumieren, Befüllen mit Inertgas, Druckhaltung und Rohrleitungsschneiden sind zentrale Präzisionsverfahren. Hochspannungsrelais-VerkapselungDiese Prozesse bestimmen unmittelbar die Luftdichtheit, die Isolationsleistung, die Lebensdauer und die Betriebssicherheit von Hochspannungsrelais. Jegliche Ungenauigkeit bei der Gasbefüllung und beim Zuschneiden der Leitungen führt zu internen Lichtbögen, Gasleckagen und vorzeitigem Ausfall des Relais und beeinträchtigt somit die Stabilität des gesamten elektrischen Steuerungssystems erheblich.Die meisten traditionellen Relaisfabriken setzen bei der Gasaufbereitung für Hochspannungsrelais und der Rohrleitungsbearbeitung weiterhin auf halbautomatische Einzelstationen oder manuelle Verfahren. Diese veralteten Produktionsmethoden führen zu erheblichen Problemen in der Branche: geringe Produktionseffizienz, unzuverlässige Vakuum- und Gasfüllgenauigkeit, unregelmäßige Rohrschnitte und hohe Fehlerraten. Die schwankende Chargenqualität verursacht erhöhte Arbeitskosten und Materialverschwendung und erfüllt nicht die strengen Qualitäts- und Massenproduktionsstandards der globalen Lieferketten für neue Energien und High-End-Industrien.Mit über 13 Jahren Berufserfahrung in der Forschung und Entwicklung sowie der Fertigung von Präzisionsprüf- und Automatisierungsanlagen, HCTE HCTE hat eigenständig eine automatisierte Anlage mit 12 Stationen zum Befüllen, Entlüften und Schneiden von Hochspannungsrelais entwickelt. Als nach ISO und CE zertifiziertes Hightech-Unternehmen konzentriert sich HCTE auf hochpräzise industrielle Automatisierungslösungen für die Fertigung von Komponenten für neue Energien. Diese All-in-One-Relais-Verkapselungsanlage integriert Vakuumentlüftung, präzise Inertgaseinspritzung, Dichtheitsprüfung bei konstantem Druck, Rohrschneiden mit fester Länge sowie zyklisches Be- und Entladen. Sie ermöglicht hochpräzise, ​​fehlerfreie und großvolumige Serienfertigung für die Nachbearbeitung von Hochspannungsrelais.Kernleistung und technische Vorteile, die Herstellern zugutekommen1. 12-Stationen-Rotationszyklusbetrieb, extrem hohe MassenproduktionskapazitätAnders als herkömmliche Einzelstationen für die Befüllung und das Schneiden von Relaisgasen, die jeweils nur einen Prozess mit langen Wartezeiten ausführen können, verfügt die exklusive Drehplattform von HCTE über ein zyklisches Design mit 12 unabhängigen Stationen, das speziell für die Hochspannungsrelaisbearbeitung entwickelt wurde. Jede Station führt die vollständigen Prozessschritte – Werkstückbeladung, Hochvakuumabsaugung, präzise Inertgasbefüllung, Druckhalteprüfung, Leckageerkennung, präzises Rohrschneiden und Entladen des fertigen Produkts – unabhängig voneinander und ohne gegenseitige Beeinträchtigung durch.Die gesamte Anlage ermöglicht einen unterbrechungsfreien 24-Stunden-Betrieb und gewährleistet eine vollautomatische, effiziente Relaisverkapselung. Die optimierte Konstruktion maximiert die Auslastung der Produktionsanlagen, verkürzt die Bearbeitungszeiten einzelner Teile erheblich und steigert die tägliche Produktionsleistung signifikant. Sie ist optimal auf die Anforderungen der Großserienfertigung moderner Hochspannungsrelaisfabriken abgestimmt und löst den Kapazitätsengpass herkömmlicher Relaisbearbeitungsanlagen.2. Hochpräzises Gasregelungssystem, stabile Luftdichtheit und extrem niedrige FehlerrateDie Reinheit des internen Gases und die Dichtheit des Hohlraums sind die wichtigsten Kriterien für die Bewertung der Qualität von Hochspannungsrelais. Unzureichende Vakuumabfuhr und ungleichmäßige Gasfüllung können leicht zu interner Oxidation, Lichtbogenentladungen und langfristigen Gasausfällen der Relais führen. Diese professionelle Gasfüllmaschine für Hochspannungsrelais ist mit importierten, hochpräzisen Drucksensoren und intelligenten Konstantflussreglern ausgestattet und ermöglicht die flexible und präzise Einstellung von Vakuumgrad, Fülldruck, Gasdurchflussrate und Druckhaltezeit, um den Spezifikationen verschiedener Relaismodelle und Produktionsstandards gerecht zu werden.Durch die Anwendung des exklusiven Nachdruckstabilisierungsverfahrens von HCTE erfolgt das automatische Rohrschneiden erst, nachdem der Druck im Relaishohlraum und die Gasreinheit stabile Qualitätsstandards erreicht haben. Dieses standardisierte Verfahren eliminiert Qualitätsrisiken wie Restluft, verunreinigtes Inertgas und unzureichende Abdichtung, die durch manuelle Bedienung entstehen können. Es gewährleistet eine gleichbleibende Luftdichtheit der Relais in der Serienproduktion und reduziert effektiv Nacharbeit und Ausschuss in Relaisfertigungslinien.3. Präzisions-Rohrschneidmechanismus mit fester Länge, 100%ige Chargen-MaßgleichmäßigkeitManuelles Schneiden und herkömmliche pneumatische Schneidwerkzeuge gewährleisten keine ausreichende Bearbeitungsgenauigkeit, was häufig zu ungleichmäßigen Schnittkanten, uneinheitlichen Rohrleitungslängen und Gratbildung führt. Diese typischen Probleme herkömmlicher Verfahren zum Schneiden von Relaisrohren bedingen eine mangelhafte Passgenauigkeit, einen erhöhten Montageaufwand und häufige Nacharbeiten, wodurch die Produktionseffizienz und die Produktausbeute erheblich beeinträchtigt werden.Ausgestattet mit einem selbstentwickelten, hochsteifen mechanischen Präzisionsschneidmechanismus, bietet HCTE Relaisrohrschneidgerät Es ermöglicht höchste Positioniergenauigkeit und stabile Schnittbewegungen. Alle Relaisleitungen weisen in der Serienfertigung ebene, gratfreie Schnitte und einheitliche, feste Längenabmessungen auf. Das standardisierte Präzisionsschneidverfahren optimiert die nachfolgenden Montageprozesse, steigert die Gesamtausbeute der Produktion erheblich und gewährleistet einheitliche, hohe Qualitätsstandards für die Großserienfertigung von Hochspannungsrelais.4. Intelligente Rezeptspeicherung und visuelle HMI reduzieren Arbeitsaufwand und AusfallzeitenDie Anlage ist mit einem industrietauglichen visuellen HMI-System (Human-Machine-Interaction) ausgestattet, das die dynamische Echtzeitüberwachung des Betriebszustands der Station, der Prozessparameter, der Produktionsleistung und von Anlagenfehlern ermöglicht. Die intuitive und einfache Bedienoberfläche senkt die Einarbeitungszeit des Bedieners und beugt Fehlbedienungen effektiv vor. Gasfüllung und Abschaltung von Hochspannungsrelais Verfahren.Das System unterstützt das Speichern, Aufrufen und Umschalten mehrerer kundenspezifischer Prozessrezepte per Knopfdruck. Hersteller können voreingestellte Parameter für verschiedene Hochspannungsrelais-Modelle direkt aufrufen, ohne diese wiederholt einstellen und kalibrieren zu müssen. Dies verkürzt die Umschaltzeiten erheblich und erhöht die Produktionsflexibilität. Ausgestattet mit einem integrierten akustischen und optischen Alarmsystem, meldet das Gerät Störungen umgehend und unterstützt so die Techniker bei der schnellen Fehlerbehebung und reduziert Produktionsausfallzeiten bei der Relaisgehäusefertigung.5. Industriestandard-Sicherheit und langlebige Konstruktion, langfristig stabiler FabrikbetriebDiese automatisierte Relais-Verkapselungsmaschine wurde speziell für den langfristigen, kontinuierlichen Einsatz in der industriellen Fertigung entwickelt und verfügt über ein umfassendes Lichtvorhangsystem. Sobald Personen oder Fremdkörper den Arbeitsbereich betreten, löst sie einen sofortigen Notstopp aus und gewährleistet so 100%ige Betriebssicherheit vor Ort. Das vollständig geschlossene, staubdichte und korrosionsbeständige Gehäuse zeichnet sich durch stabile mechanische Eigenschaften und eine extrem niedrige Ausfallrate aus und eignet sich ideal für den Einsatz in anspruchsvollen Werkstattumgebungen zur kontinuierlichen Bearbeitung von Hochspannungsrelais.Ausgestattet mit verstellbaren Standfüßen und robusten Rollen ermöglicht die Anlage eine flexible Anpassung der Werkstatteinrichtung und eine komfortable tägliche Wartung. Die Fertigung erfolgt streng nach dem Qualitätsmanagementsystem ISO 9001 von HCTE. Die Anlage erzielt eine Bestehensquote von über 99,7 % bei der ersten Prüfung und gewährleistet so einen stabilen 24-Stunden-Dauerbetrieb. Dies reduziert die Wartungskosten und verbessert die Produktionskontinuität bei der Fertigung von Relais in großen Stückzahlen.Anwendungsbranche & VerarbeitungsbereichDie automatisierte Relais-Gasbehandlungs- und Rohrschneidanlage von HCTE ist speziell für die hochpräzise Verkapselung von Hochspannungs-Gleichstromrelais entwickelt. Sie findet breite Anwendung bei der Vakuumbegasung, der Inertgasbefüllung, der Dichtheitsprüfung und dem Schneiden von Rohren mit fester Länge für Hochspannungsrelais in Elektrofahrzeugen, Hochleistungsrelais in Energiespeichersystemen, Photovoltaik-Anlagen und industriellen Hochspannungs-Gleichstromrelais. Als professionelle Anlage zur Vakuumgasbefüllung von Relais ist sie ein zentrales Automatisierungsinstrument zur Verbesserung von Qualität und Effizienz in den Nachbearbeitungsprozessen nach der Verkapselung.Diese Automatisierungslösung ersetzt herkömmliche manuelle und halbautomatische Produktionsprozesse und unterstützt Relaisfertigungsunternehmen bei der Realisierung einer standardisierten, intelligenten und effizienten Produktion. Dank umfassender Projekterfahrung in Europa, Asien, Afrika und anderen Regionen hilft HCTE globalen Herstellern von Komponenten für neue Energien, ihre Wettbewerbsfähigkeit auf dem internationalen Markt zu verbessern.AbschlussMit der kontinuierlichen Verbesserung der globalen Standards in der Energiewirtschaft steigen auch die Anforderungen an Hochspannungsrelais hinsichtlich Dichtheit, Chargenkonstanz und Lebensdauer. Herkömmliche manuelle und halbautomatisierte Produktionsprozesse genügen den hohen Beschaffungsstandards globaler Unternehmen der Energie- und Industriebranche nicht mehr. Die Umstellung auf vollautomatische 12-Stationen-Lösungen zum Befüllen von Hochspannungsrelais mit Gas und zum Schneiden von Rohren ist für Relaishersteller daher unerlässlich, um Kosten zu senken, die Qualität zu sichern und die Produktionseffizienz zu steigern.Die automatisierte Relaisgasentlüftungs- und Rohrschneidelösung von HCTE löst präzise zentrale Probleme der Branche, darunter unzureichende Produktionskapazität, instabile Gasfüllgenauigkeit, uneinheitliche Rohrschnittgrößen, hohe Fehlerraten und hohe Arbeitskosten, und hilft Fertigungsunternehmen bei der intelligenten Modernisierung ihrer Relais-Präzisionsverkapselungsprozesse.Wenn Sie nach hochstabilen, ertragreichen und hocheffizienten automatisierten Lösungen für die Gasbefüllung von Hochspannungsrelais und das Rohrschneiden suchen, wenden Sie sich gerne an HCTE für eine professionelle Prozessberatung, technische Überprüfung und kundenspezifische Produktionslinienanpassungsdienste.
  • HCTE lädt Sie zur Bangkok Auto Parts Exhibition 2025 ein | Stand V25, um die Zukunft der intelligenten Automobilfertigung mit Präzisionsprüftechnologie zu stärken
    HCTE lädt Sie zur Bangkok Auto Parts Exhibition 2025 ein | Stand V25, um die Zukunft der intelligenten Automobilfertigung mit Präzisionsprüftechnologie zu stärken Mar 26, 2025
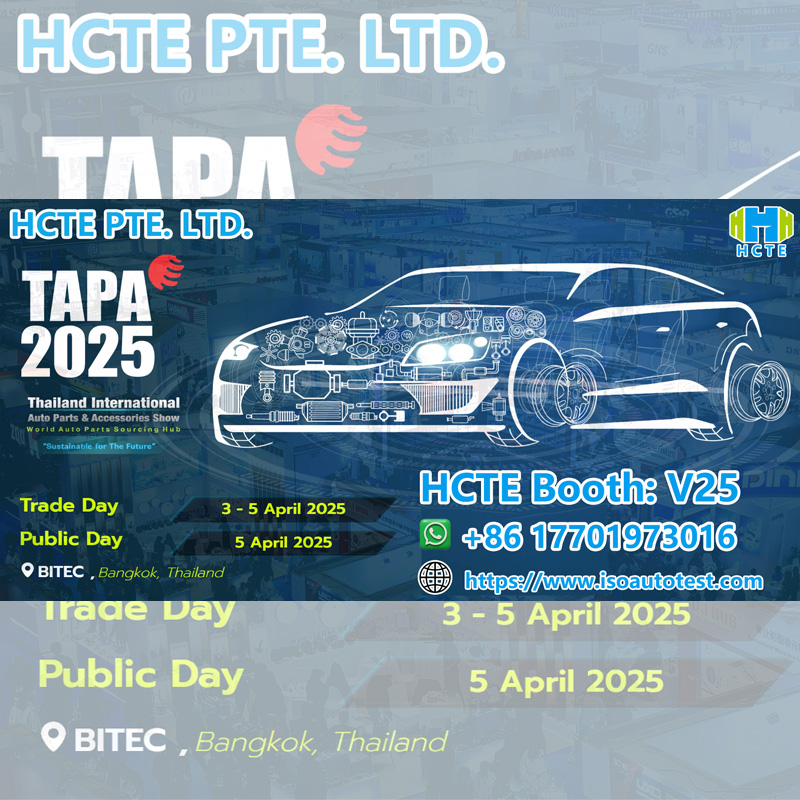
    HCTE pflegt die Kernverbindungen der intelligenten Automobilfertigung intensiv und wird auf der südostasiatischen Branchenveranstaltung mit innovativen Testgeräten vertreten sein   Sehr geehrte Industriepartner und Kunden, Während die globale Automobilindustrie immer intelligenter und umweltfreundlicher wird, setzt HCTE, eine Pioniermarke der H&H Group mit Schwerpunkt auf Automobilprüftechnik, auf Innovationen, um die Qualität jedes Fahrzeugs zu sichern. Vom 3. bis 5. April 2025 erkunden wir mit Ihnen am Stand V25 der Bangkok Auto Parts Exhibition (TAPA 2025) die Zukunft des Automobilbaus.   Warum HCTE wählen? Denn wir wissen: Die Präzision jeder Schraube bedeutet Sicherheit, die Festigkeit jeder Schweißnaht Vertrauen.   Highlights des HCTE-Standes: Technologie zur Interpretation des Null-Fehler-Versprechens Luftdichtheitsprüfgeräte: Eine unsichtbare Barriere für mehr Sicherheit   Wir präsentieren das weltweit führende Mehrstationen-Luftdichtheitsprüfsystem, das Schlüsselkomponenten wie neue Energiebatteriepacks, Kraftstoffsysteme, Kühlsysteme und Scheinwerfer abdeckt und mit einer Erkennungsgenauigkeit von 0,1 Pa eine „wasserdichte“ Qualitätskontrolle ermöglicht.   Vier-Stationen-Kfz-Kompressor-Lecksuchgerät für Wasserstoff und Stickstoff   Helium-Lecksuchgerät für Vakuumkammern: Neudefinition der Präzisionsfertigungsstandards Die vollautomatische Helium-Massenspektrometrie-Lecksuchlösung für hochwertige Bauteile eignet sich für Präzisionskomponenten wie Motorgehäuse und Sensoren. Die auf 10⁻¹² mbar·L/s erhöhte Leckratenerkennungsempfindlichkeit ermöglicht eine mikroskopische Qualitätssicherung für Automobil-Kernkomponenten.   Helium-Lecksuchgerät für Batteriegehäuse-Vakuumkammern   Motorleistungsprüfstand: Das effiziente Herzstück der Mobilität der Zukunft   Vom Drehmoment über den Temperaturanstieg bis hin zum Energieeffizienzverhältnis kann die integrierte Motortestplattform von HCTE individuell an verschiedene neue Energiemotoren angepasst werden. Außerdem wird die Datenerfassungsgeschwindigkeit um 30 % erhöht, sodass Kunden den F&E-Zyklus verkürzen und die Kosten für Versuch und Irrtum senken können.   Leistungsprüfgerät für Windengetriebe   Intelligente Schweißprozesserkennung: So wird jede Schweißnaht zum Kunstwerk Durch die Kombination von visueller Erkennungs- und Lasersensortechnologie werden Schweißfestigkeit und Verformungsparameter in Echtzeit überwacht, die versteckten Gefahren von Fehlschweißungen und undichten Schweißnähten werden eliminiert und die Sicherheit mit „intelligenten Genen“ ausgestattet.   Automatische Lötmaschine mit acht Stationen   Warum sollte man TAPA 2025 nicht verpassen?   Die größte Bühne in Südostasien: Thailand hat einen Marktanteil von 33 % im Automobilsektor der ASEAN-Staaten. Die TAPA-Ausstellung zieht mehr als 20.000 professionelle Einkäufer an, darunter Fahrzeughersteller, Zulieferer und After-Sales-Märkte.   Grüne Transformation: Die thailändische Regierung plant, den Anteil der Elektrofahrzeugproduktion bis 2030 auf 30 % zu steigern. Die Nachfrage nach Testgeräten ist stark gestiegen. Die HCTE-Technologie erfüllt genau die Anforderungen der industriellen Modernisierung.   Effiziente Andockmöglichkeiten: Stand V25 befindet sich im zentralen Ausstellungsbereich der BITEC, neben dem Hauptforumsbereich, sodass Sie bequem am parallel stattfindenden technischen Gipfeltreffen und am Dialog mit Branchenführern teilnehmen können.     Ausstellungsinformationen: Zeit: 3.-5. April 2025 | 9:00-18:00 Ort: BITEC Exhibition and Convention Center, Bangkok, Thailand (88 Bangna-Trad Road) Stand: V25 Wir sind bereit und freuen uns auf Ihr Kommen!
  • Die Zukunft von Fahrzeugen mit Festkörperbatterien: Wie ermöglicht die Helium-Lecksuchtechnologie neue Höchstleistungen in puncto Sicherheit und Reichweite?
    Die Zukunft von Fahrzeugen mit Festkörperbatterien: Wie ermöglicht die Helium-Lecksuchtechnologie neue Höchstleistungen in puncto Sicherheit und Reichweite? Mar 11, 2025
    Vollbatterieautos: keine Kilometerbegrenzung, eine neue Triebkraft für zukünftiges ReisenFestkörperbatterien in Fahrzeugen ersetzen die flüssigen Elektrolyte herkömmlicher Lithium-Ionen-Batterien durch feste Elektrolyte. Sie speichern und geben elektrische Energie durch die Wanderung von Lithium-Ionen zwischen den positiven und negativen Elektroden ab. Dieser neue Batterietyp verwendet feste leitfähige Materialien, wodurch die Sicherheitsrisiken flüssiger Elektrolyte grundlegend beseitigt werden.  Warum ist die Heliumleckerkennung der „Sicherheitswächter“ von Festkörperbatterien? Obwohl Festkörperbatterien feste Elektrolyte anstelle brennbarer Flüssigkeiten verwenden, können selbst geringfügige Mängel im Verpackungsprozess zu Gasaustritt oder Feuchtigkeitseintritt führen und dadurch die Leistung beeinträchtigen oder sogar Sicherheitsrisiken bergen. Helium (He) ist ein Edelgas mit extrem kleinen Molekülen (nur 0,26 Nanometer Durchmesser) und kann Leckagen im Mikrometerbereich präzise nachweisen. Es gilt als Goldstandard für die Prüfung der Luftdichtheit von Batterien.  Der automatische Helium-Inspektionsmaschine Für die von HCTE entwickelten Automobilteile kommt ein hochpräzises Helium-Massenspektrometer zur Lecksuche zum Einsatz, das die Dichtheitsprüfung von Akkupacks innerhalb von 10 Sekunden mit einer Empfindlichkeit von bis zu 5×10⁻⁸ mbar·Ls durchführen kann. Durch die Simulation komplexer Betriebsbedingungen wie Vibrationen und Temperaturänderungen während der Fahrt stellt das Gerät sicher, dass jeder Akku vor der Serienproduktion die Schutzart IP67 erfüllt und somit das Risiko eines Totalausfalls vollständig eliminiert wird.  HCTE Helium-Inspektionsmaschine: Der Schlüsselfaktor für die Massenproduktion von FestkörperbatterienTDie Kommerzialisierung von Festkörperbatterien steht vor zwei großen Herausforderungen: hoher Grenzflächenimpedanz und hohen Herstellungskosten. Die automatisierte Heliuminspektionstechnologie von HCTE erzielt hier in folgenden Bereichen Durchbrüche:1. Kostenreduzierung und Effizienzsteigerung: Die herkömmliche Heliumprüfung basiert auf manueller Bedienung, was ineffizient ist und eine hohe Fehlerrate aufweist. HCTE-Anlagen ermöglichen die vollautomatische Integration in Fertigungslinien und steigern die Prüfeffizienz um 300 %. Ein einzelnes Gerät kann bis zu 500.000 Batteriesätze pro Jahr prüfen und Automobilherstellern so helfen, schnell in die Serienproduktion zu starten.2. Lebensdauer verlängern: Durch die präzise Lokalisierung und Reparatur von Mikroleckstellen wird die Batterielebensdauer um mehr als 20 % erhöht, wodurch die "Batterieangst" der Benutzer direkt reduziert wird. 3. Kompatibel mit zukünftigen Technologien: Ob Sulfid-Elektrolyt oder Oxidsystem – die Helium-Inspektionsmaschine von HCTE ist anpassbar und bietet kompromisslose Qualitätssicherung für die Entwicklung von Festkörperbatterien der nächsten Generation. Daten sprechen: Wie verändert die Heliumlecksuche die Spielregeln in der Branche?Sicherheitsverbesserung: Die Brandunfallrate von mit Akkus ausgestatteten Akkus HCTE-Heliumdetektoren ist um 95 % zurückgegangen.Ausdaueroptimierung: Nachdem die Luftdichtheit den Standard erfüllt, wird der Energieverlust der Batterie um 8 % reduziert, und die Reichweite hat konstant 800 Kilometer überschritten. Kundenbeispiel: Nachdem ein führender Automobilhersteller HCTE-Anlagen eingeführt hatte, sank die Rückrufquote der Batterien um 92 % und die jährlichen Kosteneinsparungen überstiegen 200 Millionen Yuan.  Die Zukunft ist da: Wie werden Festkörperbatterien im Jahr 2030 Ihr Reisen verändern?Branchenprognosen zufolge werden Festkörperbatterien im Jahr 2030 einen Marktanteil von 30 % im Bereich der neuen Energien erreichen, und die Heliumleckerkennungstechnologie wird dabei zum unverzichtbaren Motor dieser Entwicklung. Als weltweit führender Anbieter von Leckerkennungslösungen hat HCTE strategische Kooperationen mit verschiedenen Batterieherstellern geschlossen. Der moderne automatische Heliumdetektor von HCTE nutzt Blockchain-Technologie zur Rückverfolgbarkeit, um die Messdaten jeder einzelnen Batterie zu erfassen und den Nutzern ein lebenslanges Garantiezertifikat zu bieten.   Handeln Sie jetzt: Wenn Sie nach der besten Lösung suchen für BatterieleckerkennungOder möchten Sie mehr über die technischen Details der automatischen Helium-Inspektionsmaschine von HCTE für Automobilteile erfahren und maßgeschneiderte Lösungen erhalten? Dann kontaktieren Sie bitte unser Ingenieurteam für eine Beratung – Sicherheit und Effizienz müssen nicht unter einen Hut gebracht werden!
  • Wie führt man eine „physikalische Prüfung“ eines Relais-Keramikgehäuses durch? Wie Helium-Inspektionstechnologie Automobilzulieferern helfen kann, Chancen zu nutzen
    Wie führt man eine „physikalische Prüfung“ eines Relais-Keramikgehäuses durch? Wie Helium-Inspektionstechnologie Automobilzulieferern helfen kann, Chancen zu nutzen Mar 08, 2025
    Ein durch ein „Leck“ verursachtes IndustriebebenIm Jahr 2023 musste eine bekannte Elektroautomarke in Südostasien Tausende Neuwagen zurückrufen, da die Dichtung des Hochspannungs-Gleichstromrelais versagt hatte. Ursache war ein mit bloßem Auge unsichtbarer Mikroriss im Keramikgehäuse. Diese millionenschwere Lektion machte der gesamten Branche klar: „Unsichtbare Sicherheitslücken bergen die größten Risiken.“ Da die Branche der Elektrofahrzeuge in Südostasien boomt (Thailand plant, bis 2030 725.000 Elektrofahrzeuge zu produzieren), stehen Hersteller von Hochspannungs-Gleichstromrelais vor einer doppelten Herausforderung: Sie müssen nicht nur die strengen Anforderungen der 800-V-Hochspannungsplattform erfüllen, sondern auch die Kosten kontrollieren und Marktanteile gewinnen. Die Luftdichtheit des Keramikgehäuses, das als „Schutzschild“ des Relais dient, bestimmt maßgeblich dessen Lebensdauer und Sicherheit. 1. Warum müssen Hochspannungs-Gleichstromrelais in Keramikgehäusen „haften“?1. Überlebensregeln im HochspannungszeitalterDie 800-V-Hochvoltplattform hat sich aufgrund höherer Ströme und intensiverer Wärmeentwicklung zum Standard bei Elektrofahrzeugen entwickelt. Herkömmliche Kunststoffgehäuse neigen zu Verformung und Alterung, während Keramikgehäuse aufgrund ihrer hohen Temperaturbeständigkeit (>1000 °C), starken Isolation und langen Lebensdauer immer wichtiger werden. Doch die versteckten Gefahren liegen im Detail: Winzige Poren oder Schweißrückstände während des Keramiksinterprozesses können zu Wasserstoffleckagen führen, die wiederum Relaisfehlfunktionen oder ein thermisches Durchgehen der Batterie verursachen können. 2. Der „blinde Fleck“ traditioneller TestverfahrenDie Peinlichkeit von Wasserdichtigkeitsprüfungen: Das Gehäuse muss nach dem Tauchtest getrocknet werden, was die Gefahr von Feuchtigkeitskorrosion birgt. Grenzen der Druckprüfung: Nur große Lecks können erkannt werden, Mikrolecks von ≤10⁻⁶ mbar·l/s sind wirkungslos - das entspricht dem jährlichen Austritt einer sesamgroßen Menge Helium. Die Wahrheit in der Branche: 90 % der Ausfälle von Keramikgehäusen sind auf „Schwachstellen auf Nanoebene“ zurückzuführen, die mit herkömmlichen Testmethoden nicht erkannt werden können. 2Helium-Inspektionstechnologie: Die wissenschaftliche Magie, die dafür sorgt, dass der „unsichtbare Killer“ sich nirgends verstecken kann.Stellen Sie sich vor: Helium ist wie eine Gruppe gut ausgebildeter „Späher“, und der Heliumdetektor ist deren Kommandozentrale. 1. Hochempfindliches „Leckageerkennungsprinzip“Molekulares Eindringen: Der Durchmesser von Heliummolekülen beträgt nur 0,26 Nanometer, wodurch sie in den 0,1 Mikrometer großen Defekt der Keramikhülle eindringen können. Präzise Verfolgung: Das Helium-Massenspektrometer ist wie ein "Gasradar", das Leckraten bis hinunter zu 5×10⁻¹⁰ mbar·l/s erkennen kann (1000-mal empfindlicher als herkömmliche Methoden). Zerstörungsfreie Prüfung: Kein Kontakt mit Flüssigkeiten erforderlich, Vermeidung von Gehäuseverunreinigungen, besonders geeignet für die Reinheitsanforderungen von Hochspannungs-Gleichstromrelais. Fallbeispiel: Nachdem ein Zulieferer in Jakarta, Indonesien, einen automatischen Heliumdetektor eingeführt hatte, bestand er erfolgreich die TÜV-Zertifizierung des deutschen Rheinland-Verbandes, gewann Aufträge von europäischen Automobilherstellern und steigerte sein jährliches Exportvolumen um 200 %. 3. Automatische Helium-Inspektionsmaschine: „Effizienzsteigernde und entlastende Wunderwaffe“ für Fabriken in SüdostasienFür südostasiatische Hersteller, die auf die Lohnkosten achten, ist der Wert dieser Ausrüstung weit mehr als nur eine „Qualitätsprüfung“ – sie ist auch ein unsichtbarer Motor für Gewinnwachstum. 1. Geschwindigkeitsrevolution: schneller als eine Schüssel vietnamesische Reisnudeln zu kochenMehrere Vakuumboxen werden für die parallele Prüfung eingesetzt, wobei die Prüfzeit pro Teil ≤15 Sekunden beträgt. Mehr als 2.000 Teile können in 8 Stunden geprüft werden. Das Rückverfolgbarkeitssystem mit Code-Scanning ordnet Produktionschargen automatisch zu und lokalisiert die Quelle von Qualitätsproblemen innerhalb von 30 Sekunden. 2. Heliumkreislauf: Geld sparenDie Heliumpreise schwanken stark (der Anstieg im Jahr 2024 beträgt mehr als 30 %), aber durch die Konstruktion mit einer Rückgewinnungsrate von 95 % kann ein einzelnes Gerät jährlich etwa 80.000 US-Dollar an Heliumkosten einsparen – genug, um eine weitere Produktionslinie hinzuzufügen! 3. Flexible intelligente Fertigung: Eine Maschine für vielfältige AnwendungenDas modulare Design eignet sich für Keramikgehäuse unterschiedlicher Größe, von Hochspannungs-Gleichstromrelais für Elektrofahrzeuge bis hin zu Ladesäulendichtungen, und kann in 5 Minuten schnell ausgetauscht werden. Die intelligente Druckregelung (0,1-1,0 MPa) ist für eine Vielzahl von Testszenarien geeignet. Zukunftsvision: Wenn die Helium-Inspektionsmaschine auf AIoT trifftIntelligente Vorhersage: Durch maschinelles Lernen werden historische Daten analysiert und die Fehlerrate reduziert.Grenzüberschreitende Zusammenarbeit: Echtzeit-Ferngenerierung von Optimierungslösungen auf Basis von Inspektionsdaten. Im Zuge des Trends zu „Hochspannung“ und „Schnellladung“ bei Elektrofahrzeugen kann jeder noch so kleine Riss im Keramikgehäuse den hart erarbeiteten Markenruf des Unternehmens zerstören. automatische Helium-Inspektionsmaschine ist nicht nur der „Wächter“ der Qualität, sondern auch der „goldene Schlüssel“ der Relais-Produktlinie.
  • Neues Produkt! Testgeräte für Kfz-Filter
    Neues Produkt! Testgeräte für Kfz-Filter Jan 20, 2022
    Die Testausrüstung für Autofilter ist jeweils ein Ölfiltertest und ein Luftfiltertest. Gemäß dem ISO-Teststandard für Filter stellen wir einen kompletten Satz von Schematestgeräten her. Statischer Berstdruckprüfer für Ölfilter Prüfmaschine für Filterwirkung und Aschekapazität von Ölfiltern Ölfilter-Differenzdruck-Strömungscharakteristik-Tester Verifizierung der strukturellen Integrität und erster Bubble-Point-Prüfstand Prüfstand Luftfilter Prüfstand für die Widerstandsfähigkeit von Filterelementen Filtrationseffizienz und Verunreinigungsspeicherung von Dieselfiltern und Benzinfiltern von Kraftfahrzeugmotoren
  • Testgeräte für Autositze
    Testgeräte für Autositze Jan 20, 2022
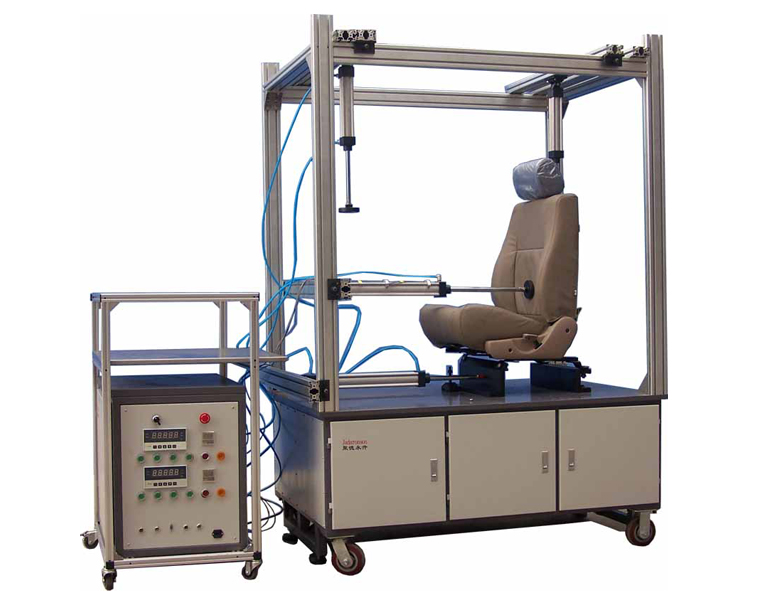
    2021 ist das erste Jahr des Aufstiegs neuer Energiefahrzeuge. Der globale Markt für intelligente Fahrzeuge wächst rasant, „Intellektualisierung“ ist zur wichtigsten Entwicklungsidee der Branche geworden. Derzeit ist die Automobilindustrie kein Zustand klarer Grenzen mehr, und der Trend zu intelligenten und leichten Autositzen ist zu einem unumkehrbaren, unvermeidlichen Trend geworden. Autositzerkennung ist auch ein wichtiges Produkt von Detektionsgeräten geworden. Wir haben relevante Testgeräte für Autositze, die Sie gerne konsultieren können und die an die Kundenbedürfnisse angepasst werden können.
  • So führen Sie die strukturelle Integritätsprüfung und den Blasenpunkttest mit einer Maschine durch
    So führen Sie die strukturelle Integritätsprüfung und den Blasenpunkttest mit einer Maschine durch May 24, 2022
    Wenn wir a Verifizierung der strukturellen Integrität und Blasenbildungspunkttest zum Hydraulikfilter, möchten wir es vielleicht automatisch von einer Maschine machen lassen. Dann einen Prüfstand einhalten ISO 2942-2004 kann für die Durchführung des Tests geeignet sein.Es spezifiziert a Bubble-Point-Testverfahren B. zur Bestätigung der Fertigungssicherheit Ihres Filterfaktors oder zur Ermittlung der Lokalisierung in der signifikantesten Pore des Filterfaktors durch Ermittlung des ersten Bubble Points. Der Nachweis der Herstellsicherheit gibt die Eignung in den Filteraspekten für weitere Verwendungen oder Tests an. Die erste Blasenbildung wird durch Fortführung in der Fertigungsbeständigkeitsprüfung erkannt. Sie ist keinesfalls ein Betriebszeichen eines Filterelementes im Speziellen. Es kann nicht zur Extrapolation für die Vorstellungen von Reinigungsgrad, Leistung oder Wartungskapazität verwendet werden und sollte wirklich nur für Details verwendet werden.
  • Testmethoden von Luftdichtheitstestgeräten zum Testen des Kondensators von Autoklimaanlagen
    Testmethoden von Luftdichtheitstestgeräten zum Testen des Kondensators von Autoklimaanlagen Jun 01, 2022
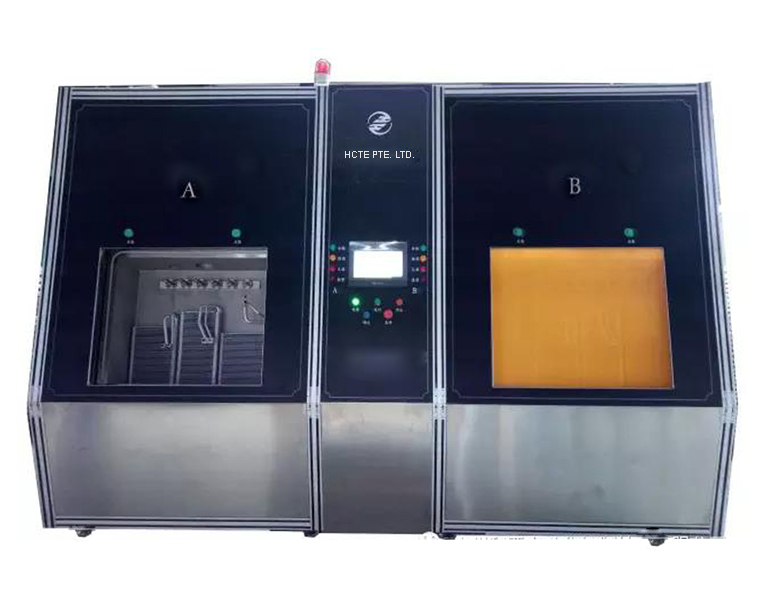
    Wenn wir einen Kondensator testen wollen automatische Klimaanlage, a Helium-Gas-Erkennungssystem oder ein Prüfgerät für Luftdichtheit wird benötigt, um den Test zu machen. Aber wie funktioniert es? Hier sind die Testmethoden auto kondensator: 1.Große Lecksuche: Nachdem die Vordertür der Vakuumhaltekammer geschlossen wurde, funktioniert die Maschine nacheinander mit einem harten und großen Pumpen der Vakuumhaltekammer, bevor das Vakuumniveau in der Haltekammer die eingestellte Leckerkennungsspannung erreicht. Sobald die Vakuumhaltekammer evakuiert ist, füllt die Maschine das Testteil in die Haltekammer mit einem spannungsreichen Gas von 3,5 MPa (nach unten änderbar), hält danach die Dehnung aufrecht und wartet darauf, dass die Dehnungsmesseinheit des Systems dies sicherstellt ob es ein großes Leck gibt. Wenn innerhalb des Prüfteils ein großes Leck vorhanden ist, entlässt die Maschine unser Hauptspannungsgas in das Prüfteil, schließt gleichzeitig die Saugsteuervorrichtung der Vakuumhaltekammer und beendet das Leckerkennungsverfahren. Und gleich nach dem Füllen der Vakuumhaltekammer in die Umgebung drückt der Eigentümer die Bestätigungsoption, der Eingang der Vakuumhaltekammer wird automatisch verfügbar, indem er das Prüfteil herausnimmt, markiert und an der zu handhabenden Stelle ablegt. Wenn das System keinen großen Verlust des Prüfteils findet, würde es automatisch das nachfolgende Lecksuchverfahren durchführen. 2. Prüfteil absaugen: Wenn kein großer Verlust des Prüfteils vorhanden ist, setzt die Maschine unser Primärspannungsgas im Prüfteil frei und saugt das Innere des Prüfteils ab. Sobald das Vakuumniveau im Prüfteil den eingestellten Spannungswert erreicht, warten Sie, bis die Evakuierungstechnik der Vakuumhaltekammer abgeschlossen ist. 3.Vakuum-Helium-Erkennung: Sobald die Evakuierung der Vakuumhaltekammer die eingestellte Leckerkennungsspannung erreicht und gleichzeitig die Evakuierung des Prüfteils in der Haltekammer weiterhin abgeschlossen ist, erkennt die Maschine das Heliumzeichen in der Erkennung Container und unterdrückt dieses Zeichen auf absolut nichts. Laden Sie dann das Testteil mit 4,0 MPa (nach unten änderbar) Heliumgas. Sobald die Heliumgasbelastung im Prüfteil den eingestellten Wert erreicht, erkennt der Lecksucher den Verlust des Prüfteils. Wenn der Lecksucher ein Heliumzeichen findet, das den eingestellten Wert übersteigt, bedeutet dies, dass ein winziges Leck im Prüfteil in der Haltekammer vorhanden ist und das System ein Leckalarmsystem stört. Der Besitzer drückt die Bestätigungsoption, und die Vakuumhaltekammer wird automatisch geöffnet, nachdem sie einfach mit dem Klima beladen wurde. Nachdem der Inhaber den Schnellverbinder vom Prüfteil getrennt hat, kann das Prüfteil abgenommen und entsprechend bezeichnet werden. Wenn der Lecksucher kein Heliumzeichen findet, das den eingestellten Wert übersteigt, bedeutet dies, dass das erkannte Prüfteil keinen Verlust aufweist. Das Programm sendet ein Signal, das an der Erkennung vorbeigeht, und führt automatisch die Helium-Rehabilitationsmethode im Kontrollteil durch. 4.Heliumrehabilitation: Nach Abschluss der Begutachtung wird das Helium im Prüfteil durch automatisierte Stressharmonie wieder in das sehr belastungsarme Heliumaquarium zurückgeführt. Sobald die Heliumspannung im Prüfteil auf atmosphärische Spannung abfällt, arbeitet die Maschine mit einer Vakuumpumpe, um das restliche Helium im Prüfteil zurückzugewinnen. Sobald die Spannung im Prüfteil auf den eingestellten Wert fällt, ist der Helium-Rückgewinnungsprozess abgeschlossen. Während der Rückgewinnung von Helium füllt die Maschine das Vakuumaquarium mit Umgebung. Sobald die Spannung des Vakuumbehälters auf atmosphärische Spannung ansteigt und auch der Heliumrückgewinnungsprozess des Prüfteils innerhalb der Haltekammer weiterhin beendet ist, wird der Eingang der Vakuumhaltekammer automatisch geöffnet und auch das Detektionsverfahren ist abgeschlossen.
  • Was macht ein Salzwechsellabor?
    Was macht ein Salzwechsellabor? Jun 08, 2022
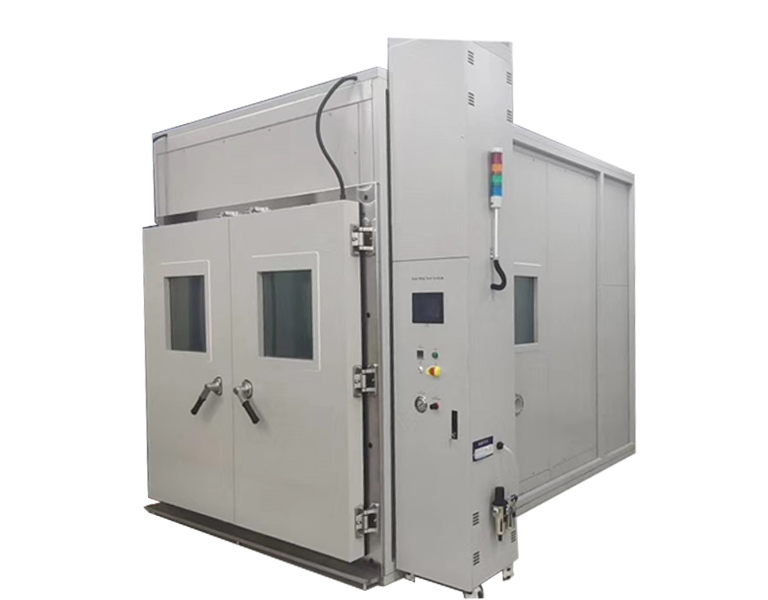
    Salzsprühtest ist in vielen Fertigungsindustrien weit verbreitet. Zum Beispiel in der Automobilindustrie Macht Batterie, Automobilmontage und -teile müssen Salzsprühkorrosion widerstehen. Daher müssen Fabriken, die diese Produkte herstellen, den Salzsprühtest durchführen, um sicherzustellen, dass das Produkt die Qualifikation erreicht. Das Salzsprühtest wird normalerweise von einer Testmaschine durchgeführt. Es gibt viele Arten von Maschinen, die den Salzsprühnebeltest durchführen können. Eines davon heißt Wechselsalzsprühlabor. Es kann das Meeresklima simulieren und die Salzsprühnebel beurteilen Korrosionsbeständigkeit von Proben und ihrer Schutzschicht. Das Salzsprühnebel-Wechsellabor wird eingehalten ISO12405-3:2014. Es wird drei Phasen des Testprozesses geben:A. Es sprüht Salzspray bei 15 ℃ bis + 35 ℃ für 2 Stunden. B. Wenn dann die Temperatur (40 ± 2) ℃ und die relative Luftfeuchtigkeit (93 ± 3) % erreichen, wird die Probe für 20 bis 22 h platziert.C. Danach, wenn die Temperatur (23 ± 2) ℃ erreicht und die relative Luftfeuchtigkeit 45 % bis 55 % beträgt, wird die Probe 3 Tage lang gelagert.Stufe A und Stufe B sind ein Zyklus, wobei 4 Zyklen wiederholt werden und dann mit Stufe C fortgefahren wird, um einen Testzyklus zu bilden und 4 Testzyklen beim Test abzuschließen.
  • Ein System, das Tests von IPX1-8 durchführt
    Ein System, das Tests von IPX1-8 durchführt Jun 15, 2022
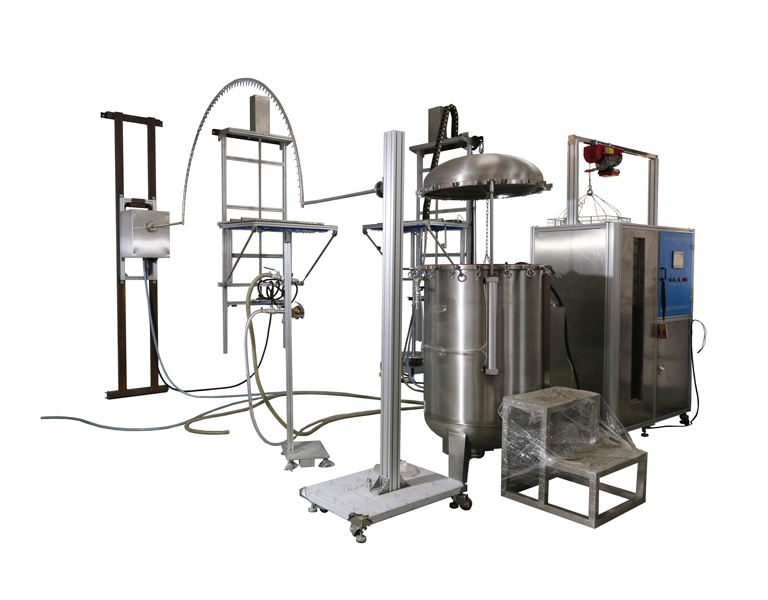
    Normalerweise beim tun Wasserdichtigkeitstest Bei einer Maschine könnte eine Maschine nur ein oder zwei Tests durchführen, z IPX1 nur oder IPX5 und IPX6 Gleichzeitig ist hier aber ein System, das einen Wasserdichtigkeitstest aushalten kann IPX1 zu IPX8. IPX1-8 wasserfestes Testprogramm besteht aus Tropfregen-Bewertungsgeräten von oben nach unten, oszillierendem Schlauchtester für IPX3 und IPX4, Sprühdüse, Handstrahldüse, intelligentes Normalwasserversorgungs- und Verwaltungsprogramm, IPX8-Dehnungstester für normale Wasserdichtigkeit und kippbare Drehphase.
1 2

Insgesamt2Seiten

:
Engagiert für die Forschung und Entwicklung, Herstellung und den Vertrieb von Laborprüfgeräten und Produktionslinien-Prüfsystemen
Erhalten ein kostenloses Angebot

hinterlasse eine Nachricht

hinterlasse eine Nachricht
Wenn Sie an unseren Produkten interessiert sind und weitere Einzelheiten erfahren möchten, hinterlassen Sie bitte hier eine Nachricht. Wir werden Ihnen so schnell wie möglich antworten.

Heim

Produkte

whatsApp